

Vanliga frågor
VANLIGA FRÅGOR
Fel på trefasiga asynkronmotorer kan generellt delas in i två delar: elektriska fel och mekaniska fel.
Mekaniska fel inkluderar: felaktigt dimensionerade eller skadade lager, lagerhylsor, oljelock, ändlock, fläktar, säten och andra delar, samt slitage på axeldelar. Elektriska fel inkluderar huvudsakligen: brott på stator- och rotorlindningar, mellan varv (fas), till jord etc.
Statorn och rotorn är tillverkade av ömsesidigt isolerade kiselstålplåtar och är en del av motorns magnetiska krets. Skador och deformation av stator- och rotorkärnor orsakas huvudsakligen av följande faktorer.
(1) Överdrivet lagerslitage eller dålig montering, vilket resulterar i att statorn och rotorn friktioneras, vilket orsakar skador på kärnans yta, vilket i sin tur orsakar kortslutning mellan kiselstålsdelarna, ökar järnförlusten i motorn och gör att motortemperaturen stiger för högt. När man använder en finfil och andra verktyg för att ta bort grader, avlägsna kortslutningen på kiselstålsdelarna, rengör dem och belägg dem sedan med isolerande färg, värm upp och torka.
(2) Om järnkärnans yta är rostig på grund av fukt och andra orsaker bör den poleras med sandpapper, rengöras och beläggas med isolerande färg.
(3) Kärnan eller tänderna bränns på grund av hög värme som genereras av jordning av lindningen. Ett verktyg som en mejsel eller skrapa kan användas för att ta bort det smälta materialet och torka det med isolerande färg.
(4) Kombinationen mellan kärnan och maskinbasen är lös, och de ursprungliga positioneringsskruvarna kan dras åt. Om positioneringsskruvarna går sönder, borra om positioneringshålen och gänga på maskinbasen, dra åt positioneringsskruvarna.
När rullagret har brist på olja hörs ett benigt ljud. Om ett ojämnt smygande ljud hörs kan det bero på att lagrets stålring har gått sönder. Om lagret är blandat med sand och annat skräp, eller om lagerdelarna är lätt slitna, kommer det att ge ifrån sig ett svagt ljud. Kontrollera efter demontering: inspektera först lagrets rullkropp, insidan och utsidan av stålringen för skador, rost, ärr etc. Kläm sedan på lagrets innerring med handen och jämna lagret. Tryck på den yttre stålringen med den andra handen. Om lagret är i ordning ska den yttre stålringen rotera smidigt, utan vibrationer och tydliga fastklämningar i rotationen, ingen regression av den yttre stålringen efter att den stannat, annars kan lagret inte längre användas. Om vänster hand fastnar i ytterringen, kläm på den inre stålringen med höger hand och tvingar i alla riktningar. Om du känner dig väldigt lös när du trycker är det ett allvarligt slitage.
Felreparation av lagerytan, rostfläckar finns tillgängliga. 00 Sandpapper torkar bort och rengör sedan med bensin; lagersprickor, trasiga lager på insidan och utsidan eller starkt slitna lager bör bytas ut mot nya lager. Vid byte av nya lager, använd samma typ av lager som originalet. Rengöring och påfyllning av lager.
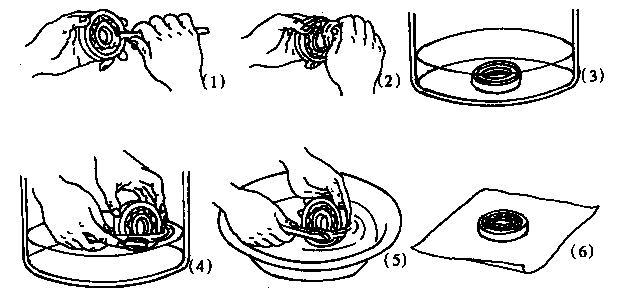
Rengöring av lagret: skrapa först bort spilloljan från stålkulans yta; torka bort resterande spillolja med en bomullstrasa; doppa sedan lagret i bensin och skrubba stålkulan med en borste; skölj sedan lagret i ren bensin; lägg slutligen lagret på papper för att låta bensinen avdunsta och torka.
Lagersmörjningsprocess: Vid val av rullagerfett är den viktigaste faktorn att beakta lagrets driftsförhållanden, såsom användningsmiljön (våt eller torr), arbetstemperaturen och motorvarvtalet. Fettets kapacitet bör inte överstiga 2/3 av lagerkammarens volym.
När du tillsätter smörjolja i lagret bör oljan pressas in från ena sidan av lagret och sedan skrapas bort överflödig olja försiktigt med ett finger, så länge oljan kan tillsättas tills den kan täta stålkulan plant. När du tillsätter smörjolja i lagerlocket, tillsätt inte för mycket, cirka 60-70 % är tillräckligt.
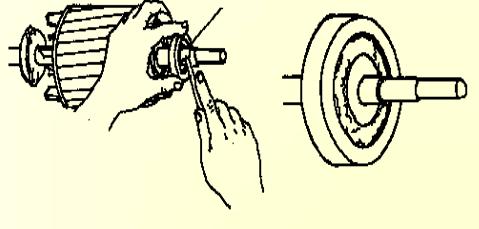
(1) Om axelböjningen är för stor kan den repareras genom slipning av axeldiametern med släpringsmetoden. Om böjningen är mer än 0,2 mm kan axeln placeras under pressen, trycket i böjningen korrigeras och axelytan korrigeras med svarvslipning. Om böjningen är för stor måste axeln bytas ut.
(2) Axelhalsslitage Axelhalsslitaget är inte mycket och kan förkromas på halsen och sedan slipas till önskad storlek. Vid mer slitage kan halsen svetsas på samma sätt och sedan svarvas och slipas. Om slitaget på axeltappen är för stort kan du även lägga 2-3 mm i axeltappen och vrida en hylsa som är varmhärdad i axeltappen och sedan vrida till önskad storlek.
Om sprickan eller brottet i axelns tvärgående sprickdjup inte överstiger 10–15 % av axelns diameter, och om längsgående sprickor inte överstiger 10 % av axelns längd, kan dessa åtgärdas med påläggssvetsning och sedan finsvarvning till önskad storlek. Om sprickan i axeln är allvarligare krävs en ny axel.
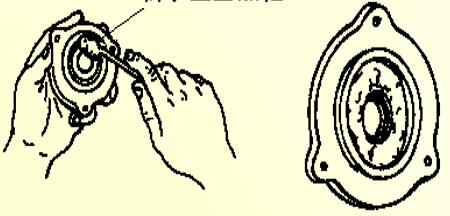
Om det finns sprickor i huset och ändlocket bör de repareras med påläggssvetsning. Om lagerhålets spelrum är för stort, vilket gör att lagerändlocket blir för löst, kan lagerhålets vägg jämnt gradas med hjälp av en stans, och sedan kan lagret monteras i ändlocket, och för motorer med större effekt kan lagret i önskad storlek även bearbetas genom inläggningar eller plätering.
Motorns installationsbas är inte jämn. Nivellera motorbasen och fixera den ordentligt efter att fundamentet har nivellerats.
Utrustningen är inte koncentrisk med motoranslutningen. Korrigera koncentriciteten igen.
Motorns rotor är inte balanserad. Statisk eller dynamisk balansering av rotorn.
Remskivan eller kopplingen är obalanserad. Kalibrering av remskiva eller koppling, balansering.
Rotoraxelhuvudet böjt eller remskivan excentrisk. Räta ut rotoraxeln, justera remskivan rakt och justera sedan för omvändning.
Felaktig anslutning av statorlindningen, lokal kortslutning eller jordning, vilket resulterar i obalanserad trefasström och orsakar brus.
Främmande föremål eller brist på smörjolja inuti lagret. Rengör lagren och byt ut dem mot nytt smörjmedel för 1/2-1/3 av lagerkammaren.
Lös förskjutning mellan stator och hus eller rotorkärna och rotoraxel. Kontrollera slitage vid passning, omsvetsning och bearbetning.
Falsk friktion mellan stator och rotor. Hitta järnkärnans högsta punkt, slipningsprocessen.
Elektromagnetiskt brus under motordrift. Svårt att åtgärda genom reparation.
| Isoleringsklass | Temp. (℃) |
| Isoleringsklass | Temp. (℃) |
| Y A E B | 90 105 120 130 | F H C | 155 180 >180 |
① låg viskositet, hög torrhalt och enkel nedsänkning.
② snabb härdning, stark bindning och elasticitet.
③Höga elektriska egenskaper, värmebeständighet, fuktbeständighet och kemisk stabilitet.
a) Avståndet mellan schakt och kakel är för litet.
b) Liten öppning i oljeblåsan och otillräcklig oljetillförsel.
c) hög temperatur på smörjoljan.
d) Skada på schaktplattor.
e) dålig oljeåterföring och otillräcklig oljetillförsel.